
 En

Nachricht
 Heim / Nachricht / Branchennachrichten / Kundenspezifische Krandrehverbindung: So bestimmen Sie das richtige Lager für Ihre Maschine
Kundenspezifische Krandrehverbindung: So bestimmen Sie das richtige Lager für Ihre Maschine
 2026.10.10
 Branchennachrichten
Eine Krandrehverbindung kommt selten direkt aus dem Katalog. Der Arbeitsradius, das Lastdiagramm, die Windengeschwindigkeit, das Klima vor Ort und das vom Kunden bereits bestellte Getriebe beeinflussen die Konstruktion in unterschiedliche Richtungen, und das Ergebnis ist in der Regel eine maßgeschneiderte Krandrehverbindung, die nach einer bestimmten Zeichnung gebaut wird. Das ist die Arbeit, die wir bei Jiangsu Manchen Transmission Technology leisten: Aus einem Lastfall einen Ring machen, der zum Lagersitz, zum Ritzel und zum Wartungsplan der Maschine passt. Im Folgenden erfahren Sie, wie wir diese Entscheidungen normalerweise mit Kranbauern besprechen, und zwar in der Reihenfolge, in der sie normalerweise auftauchen.
Was „Maßgeschneidert“ tatsächlich abdeckt
Bei der Individualisierung handelt es sich nicht nur um ein neues Lochmuster. Auf einem Krandrehkranz kann es nahezu jedes Merkmal des Teils berühren:
- Laufbahngeometrie und Wälzkörpergröße, ausgewählt entsprechend der Axiallast, dem Kippmoment und dem Stoß, dem der Kran ausgesetzt ist;
- Außen- und Innendurchmesser, Bohrung und Abschnittshöhe, sodass der Ring in eine vorhandene Montagetasche passt;
- Verzahnungsdaten, einschließlich Modul, Zähnezahl, Eingriffswinkel, Zahnhärte und Spiel, unabhängig davon, ob der Ring innenverzahnt, außenverzahnt oder ungezahnt ist;
- Anzahl der Befestigungslöcher, Position, Senkungstiefe und empfohlene Schraubengüte;
- Axial- und Radialspielklasse, Vorspannung und Anlaufdrehmoment;
- Dichtungstyp, Schmierstellen, Fettkanäle und Oberflächenschutz;
- Kennzeichnungs-, Rückverfolgbarkeits- und Dokumentationsanforderungen.
Selbst ein stark individuell gestalteter Ring basiert normalerweise auf einer bewährten Strukturfamilie. Die Wahl dieser Familie ist die erste echte technische Entscheidung.
Beginnen Sie mit dem Arbeitszyklus des Krans, nicht mit dem Ring
Bevor über die Abmessungen gesprochen wird, fragen wir nach den Zahlen, die beschreiben, wie der Kran tatsächlich funktioniert. Ein Ring, der auf dem Papier großzügig aussieht, kann dennoch frühzeitig scheitern, wenn der Arbeitszyklus nur grob beschrieben wurde. Die Fragen, die wir beantworten müssen, sind:
- maximale Axiallast, Radiallast und Kippmoment bei jedem Arbeitsradius;
- Stoß- und dynamische Faktoren beim Pick-and-Place sowie der statische Haltezustand;
- Schwenkgeschwindigkeit, Starts pro Stunde und Anteil der Schicht, in der der Kran arbeitet;
- erwartete Lebensdauer in Stunden oder Umdrehungen;
- Umgebungstemperatur, Luftfeuchtigkeit, Salzbelastung, Staub und Abwaschpraktiken;
- Montageschnittstelle: Sitzebenheit, Schraubenqualität, Lochmuster und verfügbare Abschnittshöhe.
Wenn einige davon noch offen sind, sagen Sie es. Es ist weitaus günstiger, sie vor der Korrektur der Zeichnung zu besprechen, als beim Zusammenbau eine Nichtübereinstimmung festzustellen.
Rennbahnfamilien auf einen Blick
Fast jeder Krandrehkranz gehört zu einer von fünf Baugruppenfamilien. Sie unterscheiden sich darin, wie die Wälzkörper die Last tragen und was sie unter einem Kippmoment leisten können.
| Ringtyp | Rollelemente | Charakter laden | Typischer Kraneinsatz |
|---|---|---|---|
| Einreihiger Ball (Vierpunktkontakt) | Eine Reihe Kugeln | Axiale Belastung, mäßiges Moment | Leichte Schwenkkrane, kleine Schiffskräne, Drehtische |
| Zweireihiger Ball | Zwei Reihen Kugeln | Höhere axiale Belastung und höheres Moment | Mittlere Kräne, Deckkrane, Stapelkrane |
| Dreireihige Walze (Serie 13) | Zwei axiale Rollenreihen plus eine radiale Reihe | Sehr hohe Axial-, Radial- und Momentenfestigkeit, gute Schockfestigkeit | Hafen-, Werft-, Offshore- und schwere Mobilkrane |
| Einreihige Kreuzwalze | Zylinderrollen im 90-Grad-Winkel gekreuzt | Radiale und axiale Belastung mit präziser Neigungssteuerung | Präzisionsdrehtische, kompakte Hebegeräte |
| Einreihige Kugel vom L-Typ | Kugeln in L-förmiger Ringgeometrie | Axiallast, geringe Profilhöhe, begrenztes Moment | Hubarbeitsbühnen, Flachkrane, kompakte Automatisierung |
Die Tabelle ist ein Ausgangspunkt, keine Entscheidung. Zwei Krane mit dem gleichen Lastdiagramm können dennoch unterschiedliche Ringe benötigen, wenn einer ständig arbeitet und der andere mehrmals pro Stunde hebt.
Schwerlastkraneinsatz: Dreireihige Rollenringe
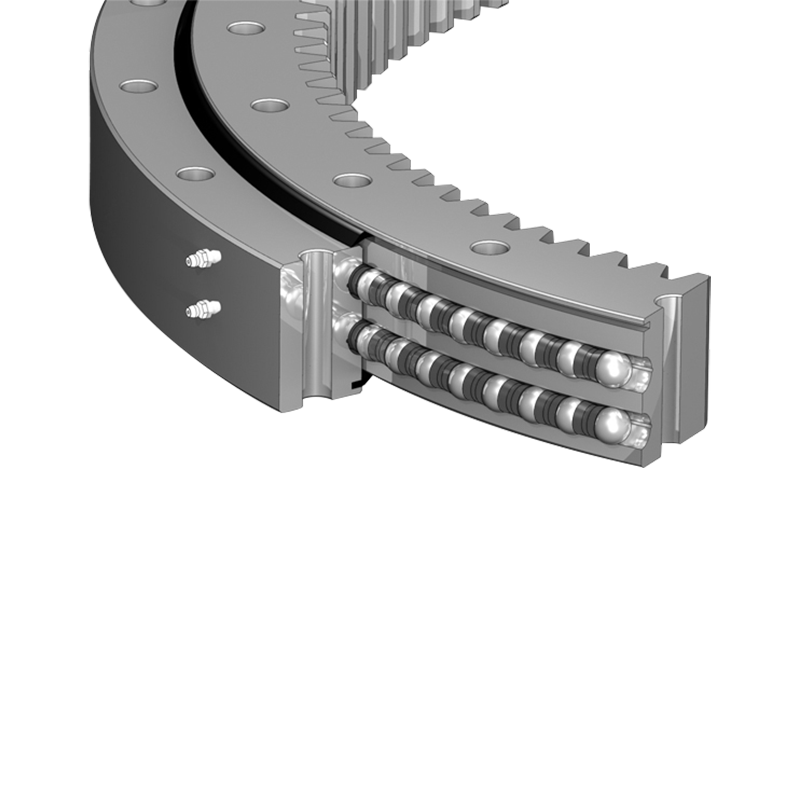
Wenn ein Kran den ganzen Tag hart arbeitet und unter Stößen greift, hebt und schwenkt, muss der Ring diese Last auf genügend Rollkontakt verteilen, um die Belastung gering zu halten. Bei einer dreireihigen Rollenkonstruktion nehmen zwei Reihen Zylinderrollen die Axiallast und das Kippmoment auf, während eine dritte Reihe die Radiallast von der Verzahnung aufnimmt. Die Anordnung ist steif, stoßtolerant und eignet sich gut für die Hafen- und Werftpläne, die die meisten schweren Kranarbeiten erfordern. Für einen genaueren Blick darauf, wie sich diese Ringe auf echten Maschinen verhalten, unsere Kran- und Baggerführer geht durch die Mechanik.
Dies ist auch die Familie, bei der die Anpassung am meisten zählt, da sich Durchmesser, Rollengrößen, Getriebedaten und Montageschnittstellen von Projekt zu Projekt ändern.
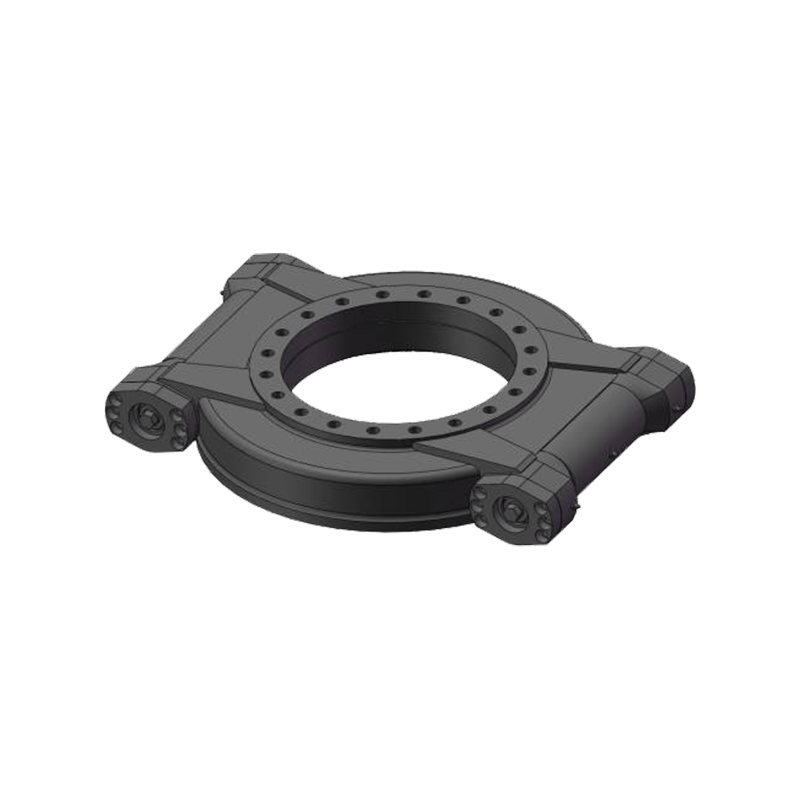
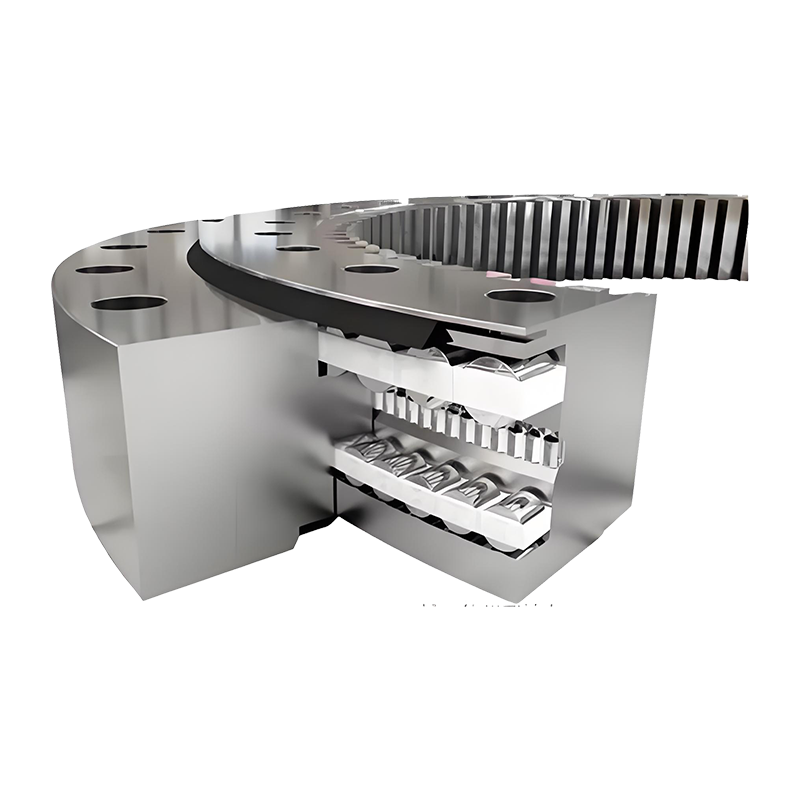 Dreireihiges Rollendrehlager der Serie 13 Das dreireihige Rollendesign bewältigt axiale und radiale Belastungen und bietet individuelle Anpassungsmöglichkeiten für Durchmesser, Rollengrößen, Zahnräder und Montageschnittstellen für Kräne und Hafenausrüstung. Produkt anzeigen →
Leichte und mittlere Beanspruchung: Kugellaufbahnen
Nicht jeder Kran benötigt einen Rollenring. Wenn das Kippmoment moderat bleibt und die Maschine sanft schwenkt, bietet ein einreihiger Kugelring eine kostengünstigere Lösung mit geringerer Reibung, die einfacher abzudichten und nachzuschmieren ist. Einreihige Ringe mit Vierpunktkontakt sind eine häufige Wahl für kleine Schwenkkrane, Schiffskräne und Drehtische ohne Getriebe, während zweireihige Versionen die Kapazität für mittelgroße Krane erhöhen, die weiter nach außen heben.
Der ehrliche Rat hier ist oft, weniger auszugeben. Wenn die Betriebsdaten zeigen, dass das Moment bescheiden bleibt, überdauert ein Kugelring mit einem ordnungsgemäß gehärteten Zahnrad einen übergroßen Rollenring, der nie genug Bewegung bekommt, um das Fett zu verteilen.
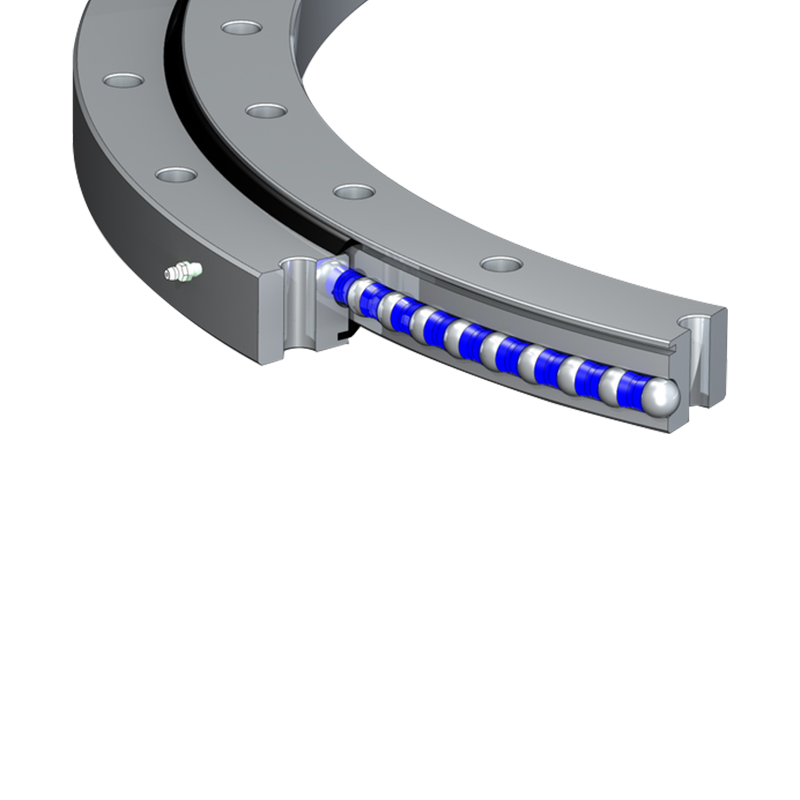 Einreihige Kugeldrehlagerserie Das kompakte einreihige Kugellager sorgt für gleichmäßige Rotation, axiale und radiale Lastunterstützung, Dichtungsoptionen und Q/01/HS-Getriebevarianten für Maschinen-, Medizin- und Schifffahrtsanwendungen. Produkt anzeigen →
Enge Platzverhältnisse und niedrige Abschnittshöhe
Einige Kräne sind eher durch die Höhe als durch die Last begrenzt. Hubarbeitsbühnen, kompakte Knickarmkrane und Roboter-Drehtische verfügen oft nur über eine flache Montagetasche. Ein einreihiger Kugelring vom L-Typ sorgt dafür, dass der Abschnitt kompakt bleibt und dennoch die axiale Last trägt, und er kann je nach Antriebsposition mit Innen- oder Außenverzahnung geliefert werden.
Der Kompromiss ist die Kippmomentkapazität. Wenn die Maschine während eines Picks aus dem Gleichgewicht geraten kann, ist ein höherer Ring in der Regel die haltbarere Lösung, auch wenn die Zeichnung besagt, dass er kaum passt.
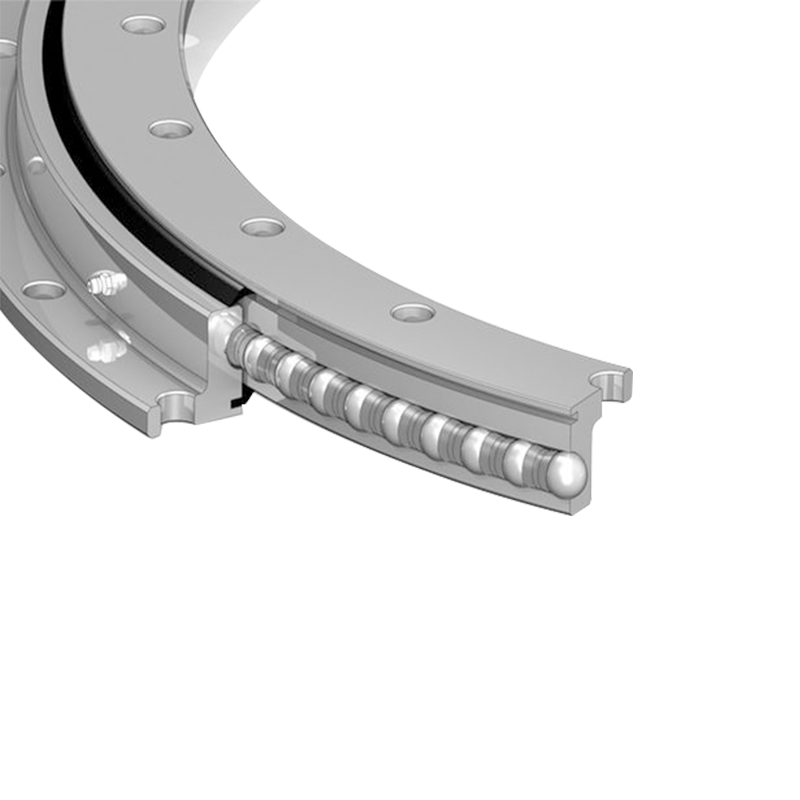 Einreihiges Kugeldrehlager vom Typ L Das kompakte, einreihige Kugellager in L-Form bewältigt axiale, radiale und Momentlasten und ist daher eine Überlegung wert, wenn sowohl Neigekapazität als auch Platz eine Rolle spielen. Produkt anzeigen →
Abdichtung, Schmierung und Standortbedingungen
Die Lebensdauer einer Rennstrecke hängt sowohl davon ab, was den Ring erreicht, als auch davon, wie er hergestellt wurde. Salzige Luft in einem Hafen, abrasiver Staub in einem Steinbruch, Dampfreinigung in einer Verarbeitungsanlage und Minustemperaturen erfordern jeweils eine andere Dichtung und ein anderes Fett.
Normalerweise passen wir die Dichtung, Einzellippe, Doppellippe oder Labyrinth mit Lippe, an das Kontaminationsrisiko an, platzieren Schmiernippel dort, wo das Wartungsteam sie tatsächlich erreichen kann, und legen ein Nachschmierintervall fest, das auf der Ringgröße und der Anzahl der Schwenkzyklen pro Schicht basiert. Der Oberflächenschutz folgt der gleichen Logik: Im Binnenland eignet sich eine standardmäßige Lackierung, während Offshore-Arbeiten in der Regel eine stärkere Beschichtung und plattierte Armaturen rechtfertigen.
Wenn ein bereits in Betrieb befindlicher Ring warm läuft, Geräusche macht oder Fett an der falschen Stelle herausdrückt, sind die Ursachen meist vorhersehbar. Unsere Hinweise zu Fehlerbehebung bei Drehverbindungen decken Sie die häufigsten ab.
Von der Zeichnung bis zur Lieferung
Maßgeschneiderte Ringe werden auf Bestellung gefertigt, daher ist der Prozess genauso wichtig wie das Design. Normalerweise läuft es so ab:
- Wir überprüfen die Zeichnung und die Belastungsdaten und kommen dann mit Fragen zu einer Toleranz, die gelockert werden kann, einem Lochmuster, das vereinfacht werden kann, oder einer Dichtung, die besser zum Standort passt;
- die Zeichnung wird bestätigt und die Fertigungsdaten werden an die Werkstatt weitergegeben;
- Es folgen Ringwalzen, Drehen, Laufbahnhärten und -schleifen, Verzahnen und Zahnhärten, jeweils mit prozessbegleitenden Kontrollen;
- Montage- und Inspektionsdeckelspiel, Anlaufdrehmoment, Zahnradschlag und -spiel sowie ein abschließender Maßbericht;
- Verpackung mit dem vereinbarten Schutz, Kennzeichnung und Dokumentation, dann Versand.
Die Produktion wird über ein integriertes Datensystem überwacht. Wenn Sie also fragen, wo sich Ihre Bestellung befindet, antworten wir anhand von Aufzeichnungen und nicht aus dem Gedächtnis.
Eine Checkliste, bevor Sie die Zeichnung genehmigen
- Die Belastungswerte wurden bei jedem Arbeitsradius bestätigt, auch im schlimmsten Fall.
- Die Raceway-Familie passte sich der Pflicht an, nicht der Gewohnheit.
- Verzahnungsdaten mit denen des tatsächlichen Ritzels verglichen, mit Spielzuschlag für Hitze und Verschleiß.
- Abschnittshöhe und -durchmesser gemessen an der tatsächlichen Montagetasche, keine alte Zeichnung.
- Spielklasse und Anlaufdrehmoment spezifiziert und prüfbar.
- Dichtungs-, Fett- und Nachschmierstellen für den Standort ausgewählt, nicht für die Werkstatt.
- Schraubenklasse, Drehmoment, Anzugsreihenfolge und Sitzebenheit sind auf der Zeichnung angegeben.
- Dokumentations-, Kennzeichnungs- und Verpackungsanforderungen vor Produktionsbeginn aufgeführt.
Fragen, die Kranbauer uns stellen
Können Sie einen Standardring modifizieren, anstatt einen neuen anzufertigen?
Oft ja. Beschränkt sich die Änderung auf Bohrung, Verzahnung, Lochmuster oder Schmierstellen, verkürzt das Arbeiten mit einer bestehenden Größe sowohl die Engineering- als auch die Durchlaufzeit.
Was benötigen Sie, um einen maßgeschneiderten Ring anbieten zu können?
Eine Zeichnung oder Skizze, die Lastangaben, Drehgeschwindigkeit und Belastung, die Arbeitsumgebung und die Menge. Sollte die Zeichnung noch nicht fertig sein, reichen uns allein die Belastungsdaten aus, um einen sinnvollen Ausgangspunkt vorzuschlagen.
Ein maßgeschneiderter Krandrehkranz ist ein Gespräch, bevor es ein Produkt ist. Wenn Sie einen Lastfall, einen verschlissenen Ring oder eine Zeichnung mit offenen Fragen haben, schicken Sie uns diese zu. Wir werden Ihnen ehrlich sagen, was wir ändern würden, was wir behalten würden und was nötig wäre, um es aufzubauen.

Jiangsu Manchen Transmission Technology Co., Ltd., Excels bei der Schaffung von maßgeschneiderten, zuverlässigen und präzisen Schlägerlagern für verschiedene Branchen, die kontinuierlich innovativ sind, um die höchsten Standards zu erfüllen und kollaborative Möglichkeiten zu suchen. Zuverlässiger und gleichmäßiger Schlägerlager in China.
Produktlinks
Kontaktieren Sie uns
-
Address:Nr. 8, Nanqiu Road, Stadt Huangtu, Stadt Jiangyin , China
-
Tel:+86-13646122221
-
E-mail:
-
E-mail:ma@slewingBearingcn.com
